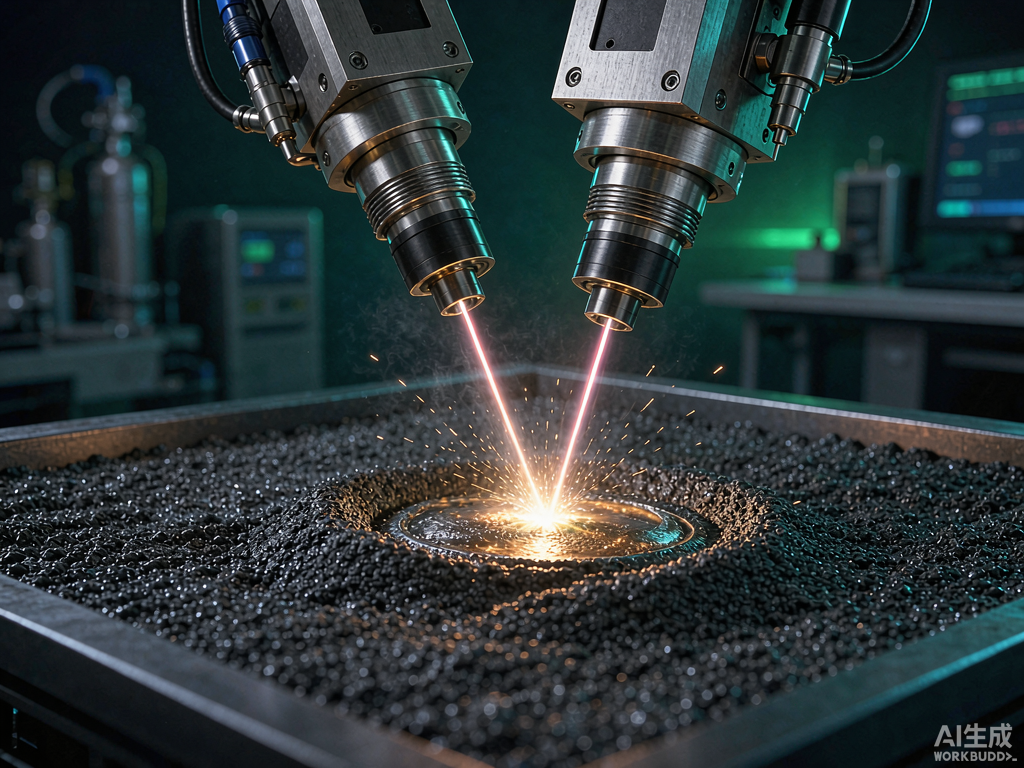
2026年8月,广岛大学联合三菱材料硬质合金公司(Mitsubishi Materials Hardmetal Corporation)在《国际难熔金属与硬质材料期刊》(International Journal of Refractory Metals and Hard Materials)发表论文:成功使用热丝激光辐照法(hot-wire laser irradiation method)3D打印WC-Co碳化钨硬质合金——这是世界上最硬的金属之一。研究团队采用"软化而非完全熔化"的新思路,配合镍基合金中间层,有效解决了碳化钨3D打印中长期存在的开裂难题。这一突破为难加工硬质材料的增材制造开辟了全新路径。
一、为什么碳化钨3D打印这么难?
碳化钨硬质合金(WC-Co)是工业界最重要的硬质材料之一,广泛应用于切削刀具、模具、耐磨零件等领域。其硬度仅次于金刚石和立方氮化硼,耐磨损性能极为出色。但恰恰是这些优异特性,让它成为3D打印的"终极难题"。
熔点极高
碳化钨熔点约2870°C,远超大多数金属。激光增材制造需要极高能量密度才能完全熔化,设备成本和能耗巨大。
热裂倾向严重
WC-Co在激光快速加热-冷却循环中,热膨胀系数差异导致巨大内应力,打印件几乎必然开裂。这是阻碍产业化的最大瓶颈。
温度窗口窄
完全熔化与气化之间的温度区间非常窄,工艺参数容差极小,稍有偏差就会导致材料降解或孔隙缺陷。
此前业界尝试过多种方案:选区激光熔化(SLM)、电子束熔化(EBM)等,但都难以避免开裂和气孔问题。核心矛盾在于:完全熔化碳化钨需要太高的温度,而快速凝固又产生太大的热应力。
二、核心突破:软化而非熔化
广岛大学丸本庆太(Keita Marumoto)和山本 motivatedichi 副教授团队提出了一个大胆的新思路:不要完全熔化,只需软化到足以成型。
传统完全熔化方案
热丝激光软化法
这种"软化而非完全熔化"的方法是全新的工艺路径。其核心在于:
- 热丝预热:在激光辐照前,先用热丝对粉末进行预热,缩小激光加热的温差梯度,减少热冲击。
- 激光辐照软化:激光将材料加热至软化温度区间(低于完全熔点),使粉末颗粒之间发生固相或液相烧结结合,而非完全重熔。
- 镍基合金中间层:在WC-Co层间引入镍基合金作为中间层,镍基合金的延展性吸收残余应力,同时促进层间结合,有效抑制裂纹扩展。
"通过软化材料而非完全熔化来成型金属的方法是全新的,它不仅适用于碳化钨,还有潜力推广到其他难加工材料。"
— 丸本庆太,广岛大学
三、实验结果与材料性能
研究团队在论文中详细报告了热丝激光辐照法和镍基合金中间层对WC-Co碳化钨硬质合金增材制造件力学性能和微观结构的影响:
| 关键指标 | 传统完全熔化方案 | 热丝激光软化法 |
|---|---|---|
| 成型方式 | 激光完全重熔 | 热丝预热+激光软化 |
| 中间层 | 无 | 镍基合金 |
| 开裂情况 | 严重,几乎不可避免 | 显著减少 |
| 层间结合 | 弱,界面缺陷多 | 镍基层促进结合 |
| 力学性能 | 受裂纹限制,不可用 | 耐久性提升 |
| 微观结构 | 粗大晶粒+裂纹网络 | 更均匀的烧结组织 |
研究团队特别指出,这种方法的可扩展性令人期待:如果工艺进一步优化并适用于大规模制造,生产者可以只在需要的位置放置昂贵的碳化钨——而非整个零件都用硬质合金。这意味着先进刀具可以更少浪费、更经济,同时保持工业应用所需的极高硬度。
四、合作背景与产业化路径
这项研究是学术界与产业界紧密合作的典范:
- 广岛大学(丸本庆太、山本motivatedichi):基础研究、激光工艺开发、微观结构分析
- 三菱材料硬质合金公司(阿部隆、长森庆吾、市川博、西山章男):碳化钨材料制备、工业应用验证、性能测试标准
三菱材料是全球领先的硬质合金制造商,其硬质合金刀具品牌在日本乃至全球市场占据重要地位。这一产学合作确保了研究成果具有直接的产业落地价值——从实验室到生产线的距离被大幅缩短。
研究团队展望的未来工作方向包括:
- 生产实用的切削刀具并进行切削性能验证
- 用更多材料体系验证该工艺的普适性
- 进一步提升成品部件的耐久性
- 向大规模制造方向优化工艺参数
碳化钨硬质合金3D打印的突破对3D打印手板和结构设计服务具有间接但深远的启示:
1. 耐磨零件的增材制造路径:许多工业产品的关键耐磨部件(铰链、齿轮、导轨)目前依赖传统粉末冶金或机加工。当碳化钨3D打印成熟后,这些部件可以在产品结构设计阶段直接规划为增材制造件,实现更复杂的内部结构(如冷却通道、减重空腔)。
2. 手板材料选择拓宽:目前3D打印手板以树脂、尼龙、金属不锈钢为主。碳化钨打印一旦产业化,对于需要验证耐磨性能的手板模型(如刀具原型、模具镶件),可以直接用真实材料打印验证,而非用替代材料估算。
3. 逆向工程+硬质合金打印的闭环:对于老旧设备的耐磨件修复,三维逆向扫描获取磨损件的几何数据,经CAD修复后直接3D打印碳化钨替换件——"扫描-修复-打印"的闭环将彻底改变备件供应链。
五、更广阔的背景:金属增材制造的凝固理论突破
广岛大学的突破并非孤立事件。2026年8月2日,美国西北大学孙涛副教授团队在《自然通讯》(Nature Communications)发表研究,利用原位同步辐射X射线全散射技术揭示了激光增材制造过程中熔池凝固的原子级机制——发现熔融金属内部存在有序原子团簇,这些团簇的重组方式决定了晶粒结构的形成。这一发现为预测和控制打印金属零件的微观结构提供了原子尺度手段。
当"软化法"(广岛大学)解决材料端难题,"凝固理论"(西北大学)揭示工艺端机理,金属3D打印正从"试错的艺术"走向"可控的工程"。对于工业设计行业而言,更多难加工材料进入3D打印可用清单,意味着产品外观设计和结构设计的材料选择空间将持续扩大。
📌 总结:难加工材料增材制造的新范式
广岛大学联合三菱材料的突破,核心价值在于提出了一条全新路径——通过"软化而非完全熔化"绕过了碳化钨3D打印的最大障碍(热裂)。配合镍基合金中间层吸收应力,这一方法不仅适用于WC-Co,更有潜力推广到其他难熔硬质材料。对苏州特可特沃三维逆向扫描测绘设计而言,密切关注硬质材料增材制造从实验室走向产业化的时间窗口,将为3D打印手板和逆向建模服务链打开更多高附加值材料选项。