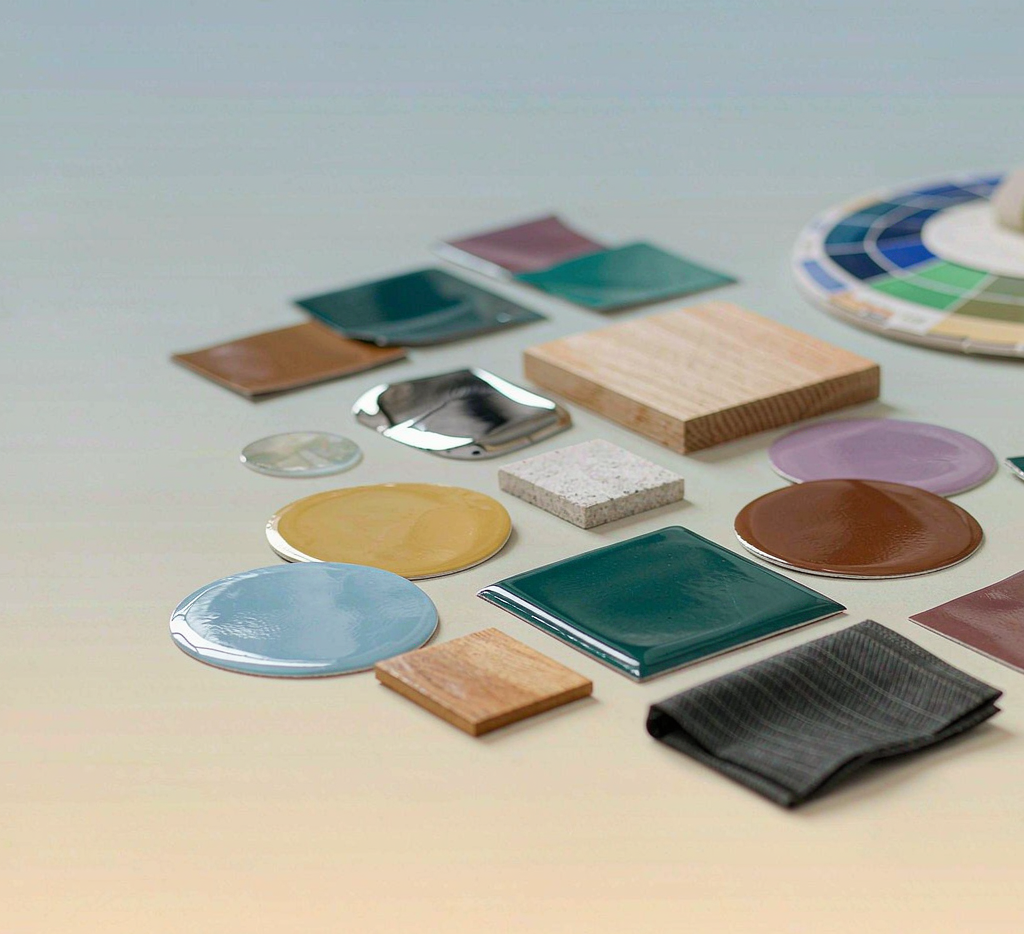
产品外观设计做到中后期,最怕的不是造型不好看,而是“颜色对不上”。样品在大板喷出来一个色,到小批量注塑时偏了;销售拍的照片和实物两个调;不同供应商拿到的“差不多红”最后凑不到一起。2026年,RAL色卡配合CMF(Color, Material, Finish)系统化管理,正把色彩从“凭感觉”变成可沟通、可复现、可追溯的工程语言,让产品外观设计从概念到量产少走弯路。
一、RAL色卡为什么能成为“通用色彩语言”
RAL(Reichsausschuss für Lieferbedingungen)色卡诞生近百年,它的价值不是“颜色多”,而是把每种颜色编成一个固定编号,让设计师、供应商、喷涂厂、注塑厂、品牌方用同一套坐标说话。RAL Classic 213色、RAL Design 1625色、RAL Effect 70色金属/珠光效果,覆盖了从哑光塑料到高亮金属的绝大多数工业场景。
编号即标准
RAL 3002胭脂红、RAL 5012浅蓝,编号一出,各方不再争论“你理解的蓝”。
跨材料映射
同一RAL号可在喷涂、注塑、阳极氧化、电镀间建立色彩目标。
供应链协同
品牌、ODM、模具厂、喷涂厂共享RAL号,减少反复打样。
影像一致性
产品摄影、电商图、包装用同一色卡校准,降低色差投诉。
二、CMF系统化管理:不只是选颜色
CMF 是 Color(色彩)、Material(材料)、Finish(表面处理)三者的组合决策。好的产品外观设计,不是先定造型再补颜色,而是在草图阶段就同时考虑:这个形态用什么材料能实现?表面处理是喷砂、拉丝还是钢琴烤漆?颜色和材料在不同光线下的表现是否一致?
| CMF维度 | 决策内容 | 常见踩坑 |
|---|---|---|
| 色彩 | RAL/Pantone目标色、允差范围、光源标准 | 只看屏幕调色,量产偏色 |
| 材料 | ABS、PC、PA、金属、玻璃、硅胶 | 材料底色影响最终颜色 |
| 表面处理 | 喷涂、电镀、阳极、拉丝、咬花 | 同一颜色在不同表面效果差异大 |
| 工艺约束 | 注塑熔接线、喷涂遮蔽、分模线 | 外观面无法做出目标效果 |
| 成本控制 | 多色多工艺是否可合并 | 小批量调色成本高 |
三、对苏州特可特沃外观设计的实际价值
旧常态
新范式
对苏州特可特沃产品外观设计团队,CMF 管理是外观交付的核心能力。我们在项目早期就会和客户一起锁定 RAL 目标色、材料样板和表面处理工艺;在做3D打印手板和CNC手板时,也会用接近量产的喷涂和材料样板来验证色彩效果,避免“手板好看、量产走样”。
不要只把 RAL 色卡当作“选色工具”,它其实是供应链沟通工具。一个 RAL 编号+一份材料样板+一张表面处理参考图,胜过十句“再亮一点”“再暖一点”。
📌 总结:色彩决策从艺术走向工程
RAL色卡+CMF系统化管理,让产品外观设计的色彩决策从“艺术感”走向“工程化”。对苏州特可特沃产品外观设计、结构设计、3D打印手板团队来说,外观不是造型的“最后一笔”,而是色彩、材料、工艺从一开始就协同设计的结果。未来外观设计的竞争力,是能不能用一套标准化语言,把概念准确无误地翻译到量产线上。