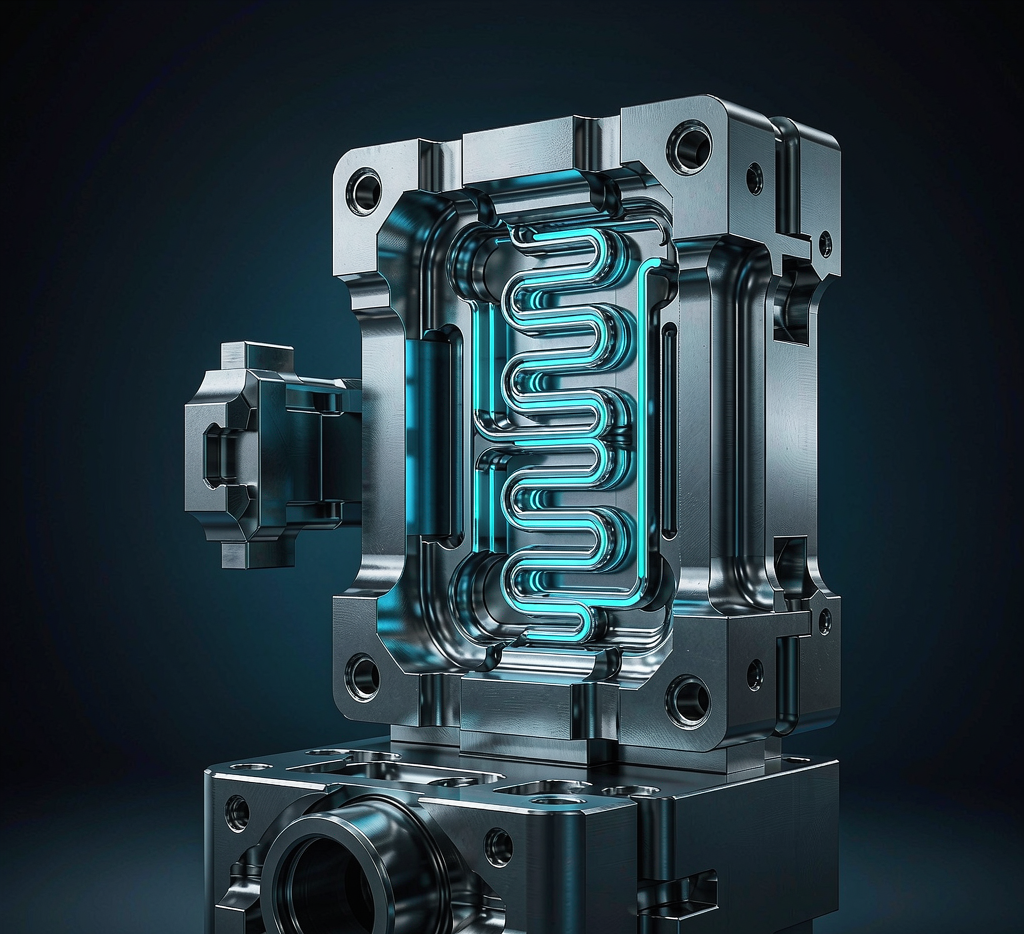
注塑厂老板算过一笔账:冷却时间占整个注塑周期的50%—80%。模具冷得慢,单件成本就高。传统模具只能钻直孔水道,冷却不均、局部热点多,导致变形、缩水、周期拉长。金属3D打印的随形冷却模具则让水道“贴着产品走”,热量散得更均匀,注塑周期普遍可缩短20%—40%,尺寸稳定性和表面质量也同步提升。
一、随形冷却为何比直孔水道更高效
传统水道的限制来自加工工艺:钻孔只能走直线,复杂型腔附近往往出现冷却死角。随形冷却水道由3D打印一层层堆叠成形,可以做成螺旋、网格、蛇形等任意形状,贴近型腔表面,让冷却液均匀带走热量。
1. 冷却均匀
水道贴近型腔,消除局部热点,温差可控制在更小范围。
2. 周期缩短
冷却效率提升20%—40%,对应单件成本显著下降。
3. 变形减少
均匀冷却降低残余应力,翘曲和尺寸超差明显减少。
4. 表面提升
温度场稳定,表面缩痕、熔接线等缺陷得到改善。
二、3D打印模具的关键数据与适用场景
随形冷却不是万能药,它最适合型腔复杂、表面质量要求高、批量中等的注塑件。金属3D打印常用的模具钢粉末包括18Ni300、H13、420不锈钢等,打印后需经过热处理、抛光等后处理才能达到模具寿命。
| 场景 | 传统工艺痛点 | 随形冷却优势 |
|---|---|---|
| 复杂曲面外壳 | 直孔难以覆盖深腔区域,冷却不均 | 水道随形布设,温差小、变形低 |
| 精密连接器 | 多腔模具温度不一致,尺寸散差大 | 每腔冷却一致,CPK提升 |
| 透明/光学件 | 局部热点造成流纹、雾度 | 温度场均匀,光学品质更稳 |
| 小批量验证模 | 传统开模周期长、成本高 | 3D打印模具钢快速出模,验证成本低 |
三、对苏州特可特沃手板与小批量服务的意义
传统验证
随形冷却
苏州特可特沃的3D打印手板与结构设计服务,可以和随形冷却模具形成闭环:先用3D打印快速做出产品结构样件验证装配,再用金属3D打印制造验证模具或局部镶件,提前确认冷却效果和成型质量。对新产品开发而言,这意味着“一次开模成功”的概率大幅提升,试错周期从以月计缩短到以周计。
随形水道并非越复杂越好。设计时要平衡冷却效率与流速、压降、清洗难度;截面尽量避免尖角,主流道要保证足够的流量,否则容易堵塞或产生气泡。
📌 总结:随形冷却是注塑模具的“精准温控”升级
随形冷却模具的价值,本质是把模具从“能 cooling”升级到“均匀 cooling”。金属3D打印让复杂水道从不可能变为可行,而苏州特可特沃的三维逆向扫描测绘、结构设计、3D打印手板服务,可以把随形冷却的应用前置到产品开发的更早阶段:从实物扫描、结构优化到模具验证,形成一条更短、更可控的链路。