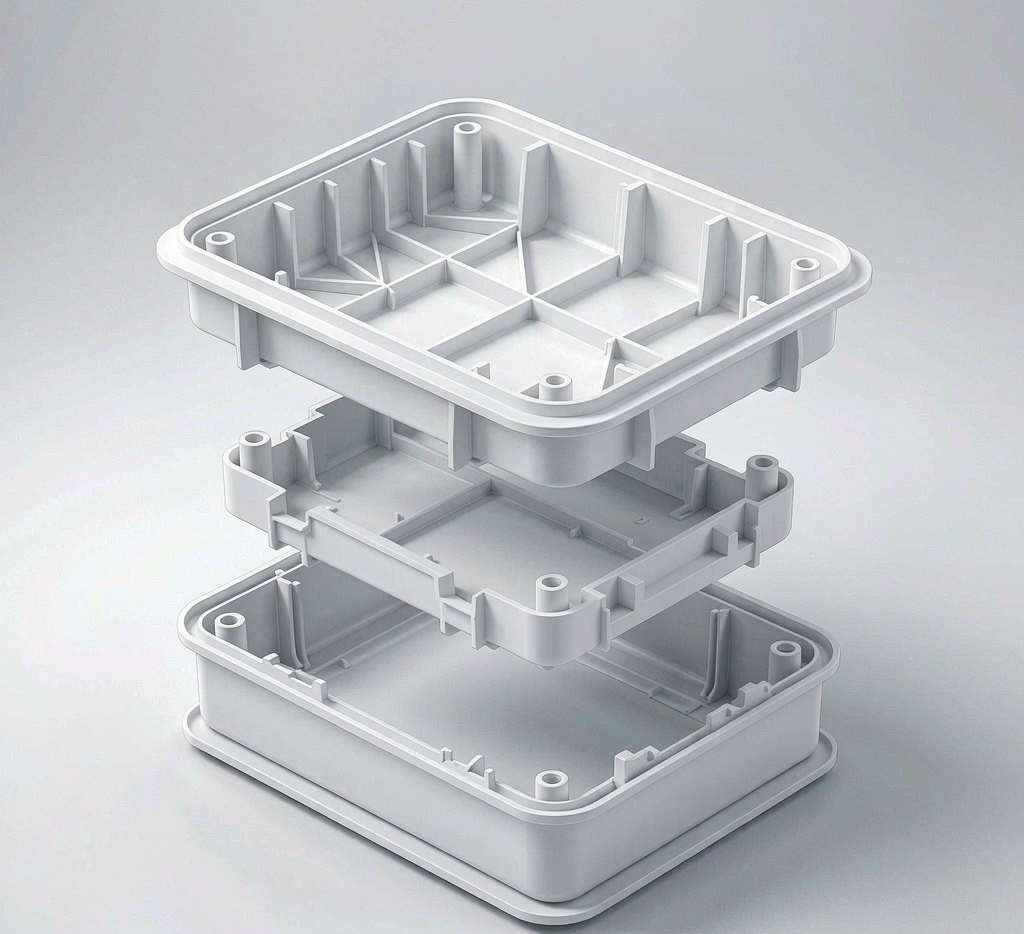
薄壁塑料件是产品结构设计里的高频考题:既要轻、要省料,又要不变形、不缩水、好脱模。手机外壳、家电面板、医疗器械外壳、消费电子配件,几乎都卡在“薄”与“稳”的拉扯上。很多团队做出来的第一版,要么翘曲,要么缩印,要么卡扣一掰就断。苏州特可特沃在结构设计与3D打印手板验证中,总结出一套围绕“壁厚、筋位、脱模”的薄壁件设计方法,帮客户把试错成本压到最低。
一、壁厚:均匀比“薄”更重要
均匀壁厚
壁厚突变会造成局部冷却不均、收缩应力集中,是翘曲和缩水的主要来源,尽量把壁厚控制在单一区间。
合理下限
不同材料有最小壁厚限值,过薄会充填不足、强度不够,需结合材料流动性和结构受力确定。
渐变过渡
不得已要有厚薄差异时,用圆弧或斜坡渐变过渡,避免台阶式突变导致缩孔。
薄壁件的“薄”不应以牺牲均匀性为代价。我们常看到客户为了减重把局部壁厚砍到极限,结果注塑时远端充填不满、表面缩印明显。正确的做法是先定一个全件统一的基准壁厚,再用加强筋去补刚性,而不是靠局部加厚。苏州特可特沃在做产品结构设计时,会先用模流分析(Moldflow类工具)预判填充与收缩,把问题消灭在出图前。
我们服务过一家做便携榨汁杯的客户,初版外壳为了“显轻”把壁厚压到0.8mm且局部突变到2mm,结果注塑出来大面积缩水、底部翘曲装不进底座。我们介入后把全件壁厚统一到1.2mm,用环形加强筋补刚性,卡扣根部加圆角并给1°脱模斜度,二次手板一次通过。这个案例很典型:薄壁件的轻,应该靠“均匀+筋位”实现,而不是靠“局部砍薄”赌运气。苏州特可特沃的结构设计,始终把壁厚均匀性当作第一优先级,再谈减重。
二、筋位与脱模:刚性与制造性的平衡
加强筋是薄壁件补刚性的主力,但筋位设计也是“坑”最多的地方:筋太厚会背面缩水,筋根部圆角太小会应力开裂,脱模斜度不够会拉伤模具。下面这张表把常见矛盾列清楚。
还有一个常被忽视的细节是“收缩率”。不同塑料的成型收缩率差异很大,PP可能到1.5%—2%,而ABS约0.5%,如果结构设计时不按材料预留收缩补偿,打出来的件尺寸会整体偏小,装配直接失败。苏州特可特沃在做3D打印手板时会同步确认最终量产材料,把收缩、拔模、壁厚一起纳入评审,避免“手板好看、量产翻车”的尴尬。材质的确定性,往往比造型本身更决定量产成败。
| 设计点 | 常见错误 | 推荐做法 |
|---|---|---|
| 筋厚 | 等于或大于壁厚,背面缩水 | 取壁厚的0.5—0.6倍,避免缩印 |
| 脱模斜度 | 直壁无斜度,出模拉伤 | 每面0.5°—1.5°,深腔适当加大 |
| 圆角 | 尖角应力集中易裂 | 根部加圆角,改善流动与强度 |
| 卡扣 | 悬臂过长易断 | 控制悬臂比,局部加厚补强 |
三、用3D打印手板提前“踩坑”
直接开模
手板验证
苏州特可特沃的薄壁件项目,几乎都会先打3D打印手板:不是看“长得好不好看”,而是验证装配间隙、卡扣手感、壁厚手感和整体刚性。手板虽不是最终注塑材料,但能在结构层面暴露大部分问题——比如卡扣掰几次就断、两壳合不拢、按键顶手。把这些坑在开模前踩完,模具一次成功率显著提高。我们的产品外观设计与结构设计也会在这个环节同步微调,确保“好看”和“好用”不打架。
我们也遇到过反过来踩坑的案例:客户为了赶进度跳过手板直接开模,结果卡扣悬臂比超标、装配间隙偏小,试模出来两壳合不拢,返修模具花了近两周才勉强量产。那次之后他们把“先打手板”写进了内部开发流程。说到底,薄壁件的结构风险是隐性的——壁厚均不均、筋位够不够、脱模顺不顺,图纸上看不出,只有拿到实物、装一遍、掰几下,风险才显性化。苏州特可特沃的3D打印手板不只是“出个样”,而是帮客户把结构风险提前暴露、提前消化、提前锁定的关键一环,让开模从“赌”变成“稳”。
薄壁件别等到开模才第一次见实物。把“模流分析+3D打印手板”作为标准动作:前者算出来,后者摸得到。两件事加起来,往往能把开模次数从两三次压到一次。
📌 总结:薄壁件的胜负,在出图前就决定了
薄壁塑料件结构设计的本质,是在“轻、稳、好造”之间做平衡。壁厚均匀、筋位克制、脱模留量,是三条不能破的底线。苏州特可特沃把结构设计、产品外观设计与3D打印手板验证串成一条线,让薄壁件从图纸到量产少走弯路。对中小企业来说,模具修改一天就是真金白银,提前用手板把结构踩实,是最划算的一笔投入。好的薄壁设计不是“做得最薄”,而是“在最薄处也最稳”。