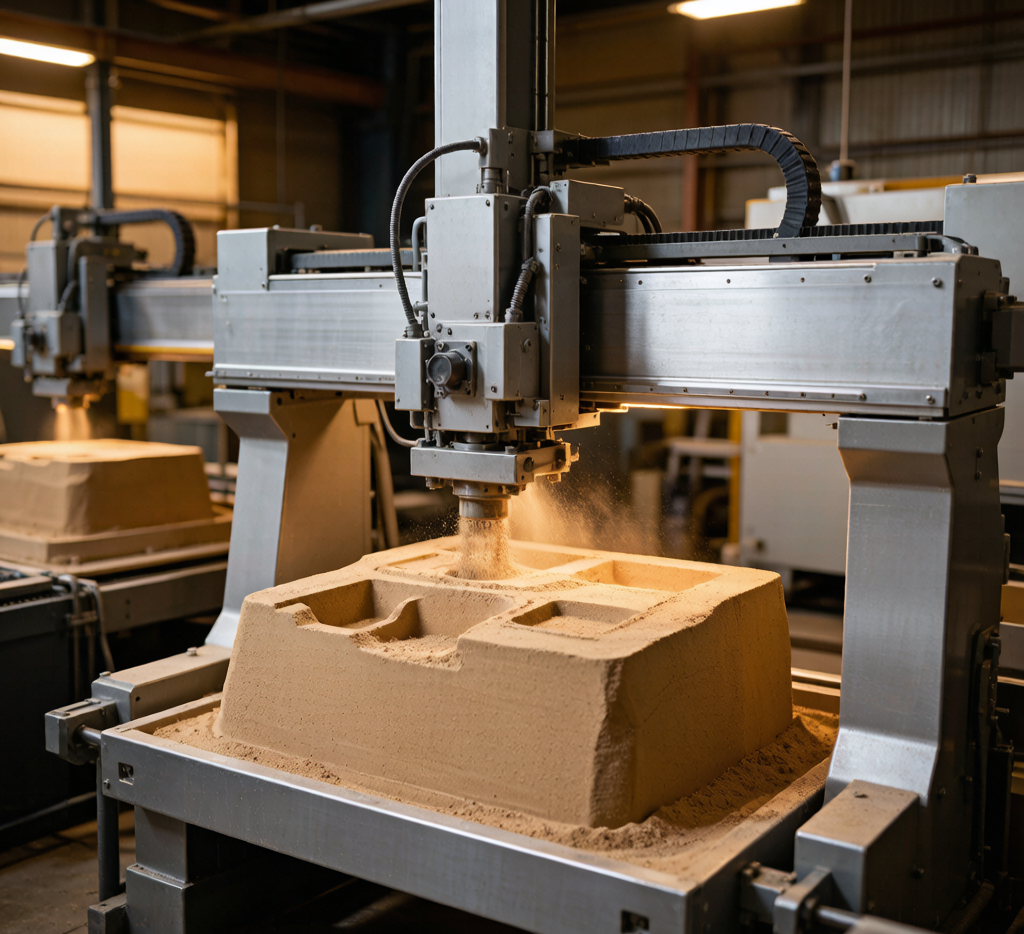
做一件复杂金属件,传统路子是先找木模厂开模,再翻砂造型、合箱浇注。一套模具动辄数周、费用够买好几件成品,小批量根本摊不薄。2026年,砂型3D打印把这道工序改写:设备直接把砂子按三维模型分层打印成铸型,跳过木模与翻砂,几天出型、一周浇注。对单件与小批量金属制造,这是把门槛从月压到天的工艺跃迁。
一、它到底省掉了哪几步
传统砂型铸造的隐性成本在木模与翻砂:木模要设计、要加工、要保管;翻砂要配砂、要紧实、要起模,每一步都吃时间与人工。砂型3D打印用粘结剂喷射把砂粒逐层黏结成实体铸型,型腔直接来自数模,连浇注系统与冒口都能一并打印。对结构复杂、内腔迂回的件,优势尤其明显。
这种数字化的好处在于设计变更几乎零成本:同一个数模可以反复打印不同版本的铸型,用来比较浇注方案、冒口位置或冷却效果,而不需要为每次试错重新做木模。
跳过木模
不再依赖木模设计与加工,修改后的数模直接重打,迭代零模具成本。
一体成形
型腔、浇注道、冒口同次打印,复杂内腔不再受起模方向限制。
周期压缩
从数周降到数天出型,适合抢修、试制与小批量交付。
它和大名鼎鼎的金属3D打印(选区激光熔化)不同:金属打印是直接熔融粉末成型零件,而砂型3D打印只成形铸型,金属还是靠传统浇注。这意味着它继承了铸造的材料谱系——灰铁、球铁、铝合金、铸钢都能浇,而复杂内腔、随形冷却流道这些过去靠砂芯组合的难点,现在靠一次打印就能解决。
二、成本与适用边界
砂型3D打印不是要取代大批量压铸与永久模,它的甜区在小批量、多品种、结构复杂、交期紧的金属件。单件成本随批量上升而失去优势,但对单件试制与几十件以内的订单,它往往比开模更划算。
行业内把这套工艺称为“无模铸型制造”,核心价值不是取代传统铸造,而是把铸造的前置环节数字化。木模、芯盒、模具都不再是必须品,设计变更只需要在数模里改一行参数,第二天早上就能重新打印出型。
| 维度 | 传统翻砂开模 | 砂型3D打印 |
|---|---|---|
| 前置周期 | 数周(木模加工) | 数天(数模直打) |
| 单件成本曲线 | 批量越大越摊薄 | 小批量即划算,不受起订量压 |
| 结构自由度 | 受起模方向约束 | 内腔复杂也能一体成形 |
| 典型材料 | 铸铁、铸铝、铸钢 | 同样覆盖,灰铁、球铁、铝、钢皆可 |
砂型3D打印出来的铸型表面会留下打印层纹,对表面粗糙度要求高的部位需要预留加工余量,后续通过CNC精整达到图纸要求。苏州特可特沃在出工艺方案时,会把打印件、机加工与热处理的整体成本一起算,避免客户只看到打印单价便宜,却忘了后处理这道账。
三、与逆向和手板验证的关系
旧流程
新流程
苏州特可特沃在金属件开发里常把砂型3D打印与三维逆向扫描、3D打印手板串起来用:先用逆向扫描拿旧件数模,再用生成式或常规设计改型,先打聚合物手板确认装配与外观,再用砂型3D打印出金属试铸件验证强度与铸造工艺。这样一轮下来,客户在开永久模之前就把风险拆得干干净净。
一个典型场景是能源装备抢修:某阀体开裂,原厂图纸缺失,我们先用三维逆向扫描测绘旧件,做出完整数模,再用砂型3D打印在一周内浇出替代铸件。相比等数周开模,停机损失被压到最低。这种“扫描+打印+浇注”的链路,特别适合停产件、进口件替代和定制化小批量铸件。
对初创企业和研发团队来说,这种低门槛的金属试制方式,能让他们像做塑料手板一样快速迭代金属零件,降低从概念到验证的试错成本。
砂型3D打印适合试制、抢修与小批量,真要大批量还得回到压铸或永久模。苏州特可特沃会先帮客户算清批量与交期,再决定走哪条工艺,不让小批量件白白扛开模成本,也不让大批量件误用慢工艺。
📌 总结:小批量金属件,不必再为开模买单
砂型3D打印铸造的意义,是让单件与小批量金属件不必再为开模买单。对苏州特可特沃三维逆向扫描测绘设计而言,它与三维逆向扫描、结构设计、3D打印手板天然成链——扫描或设计拿到数模,手板验证形状与装配,砂型打印验证铸造与材料,开永久模之前风险已被拆光。未来金属制造的比拼,不止在规模,也在谁能把小批量做得又快又省。