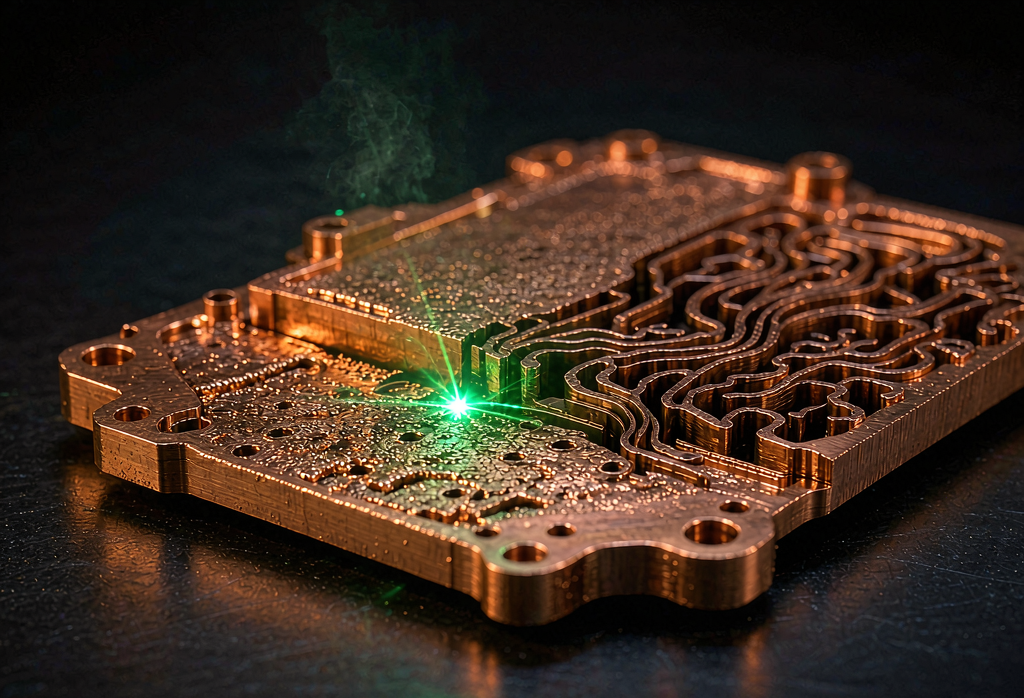
AI 服务器越做越热,散热件却长期卡在一道工艺难题上:铜是散热最好的常用金属,却是 3D 打印最头疼的材料之一。2026 年 8 月 26 日 Formnext Asia 深圳展开幕当天,绿激光给出了答案——532nm 波长把纯铜对激光的吸收率从个位数拉到约 40%,微通道冷板、液冷壳体、光模块散热被一次性推向量产讨论。对做结构设计、3D打印手板的团队,这是散热件从“能做”到“能批量做”的分水岭。
一、为什么偏偏是绿激光
纯铜对常见的红外光纤激光吸收率极低,能量大多被反射掉,导致熔池不稳定、气孔与未熔合频发,这也是铜打印长期“打不动”的根源。绿激光把波长缩到 532nm,让铜对能量的吸收率提升到约 40%,配合更小的光斑,熔池终于可控。今年深圳展还专门设置了铜基打印专区与热管理论坛,350 余家展商、预计 3 万名专业观众,铜成为全场最热的一条线。
532nm 绿激光
纯铜吸收率提升至约 40%,熔池稳定,气孔与未熔合大幅减少。
大尺寸成形
绿激光设备线成形尺寸已可做到 1.2 米级,覆盖更多工业件。
微通道随形流道
冷却流道跟着热源走,传统铲齿与焊接做不出的形状成为可能。
二、展会现场的四张牌
| 厂商/成果 | 关键数据 | 意义 |
|---|---|---|
| 大族(大族聚维)HANS M420G | 532nm 绿光,纯铜吸收率约 40%,光斑 40μm | 国产绿光金属机首秀,精度与吸收率双达标 |
| 南方增材 纯铜散热片 | 150μm 微通道,换热效率提升 40% 以上 | 微通道尺度进入可量产讨论区间 |
| 华曙高科 铜合金冷板 | 精度 0.03mm,致密度 99.99% | 致密无渗漏,液冷件可靠性有了量化指标 |
| 中体新材 CNPC-Cu 铜粉 | 纯度 ≥99.95%,适配 3.2T 高速光模块与超算液冷壳体 | 材料端补齐,导热性能不被杂质拖累 |
材料端同样在跟进:除高纯铜粉外,CuCrZr、CuCrNb 等航天级铜合金粉末一同亮相,面向更高温度与更强载荷的工况。设备、工艺、粉末三条线同时成熟,才是“铜打印爆发”真正的技术底座。
三、对结构设计与手板验证的价值
传统散热件
绿激光打印
典型链路是这样的:客户拿来一个高热流密度的模块,我们先用三维逆向扫描取得装配边界与接口数模,做结构设计时把冷却流道按热源分布重新布置,再用3D打印手板打出可通水测试的样件验证换热效果——过去这一步要等开模或铲齿工艺排期,现在以天计。对做液冷、光模块、功率器件的客户,这条链路直接缩短的是产品迭代周期。
铜打印件上机前务必确认三件事:致密度是否达到 99.9% 以上(防渗漏)、微通道是否有残留粉末、流道内壁粗糙度是否影响压降。这三点比“能不能打出来”更决定能不能用。
📌 总结:散热件从“加工限制”回到“设计自由”
绿激光把纯铜吸收率从个位数拉到约 40%,让随形微通道从论文走进产线,换热效率 40% 的提升不是工艺改良,而是设计自由度的释放。对苏州特可特沃三维逆向扫描测绘设计、结构设计、3D打印手板团队,这意味着高热流密度客户可以“扫描取边界—结构重布置流道—打印验证换热”一条链走完。未来散热件的竞争力,是“流道能不能跟着热量走”。