航空连接器逆向测绘实操:数模精度比对的交付标准与验收要点
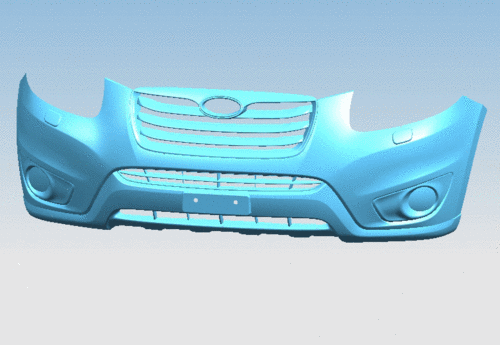
我们接过的航空连接器项目里,最费时间的往往不是扫描,而是确认「量什么」。逆向测绘只是工具,真正决定数模能不能用的,是壁厚均匀性这几个判据有没有提前定清楚。
什么时候值得投入
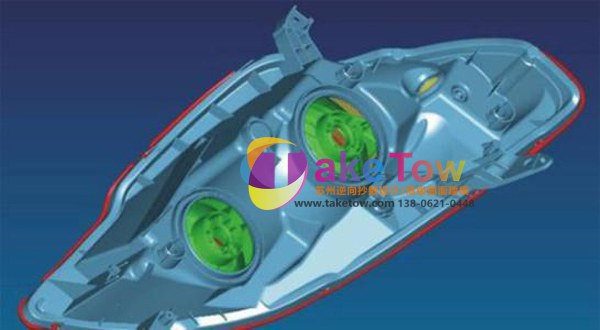
出现下面几种情况时,逆向测绘是必要开销而不是可选项:样件只有一件且不可拆;配合面需要±0.03mm级还原;后续要做结构改型或做备件复制;或者客户要求提供可追溯的壁厚均匀性报告。
反过来,纯外观件、无装配关系的小件,可以先做简化处理。
实施流程
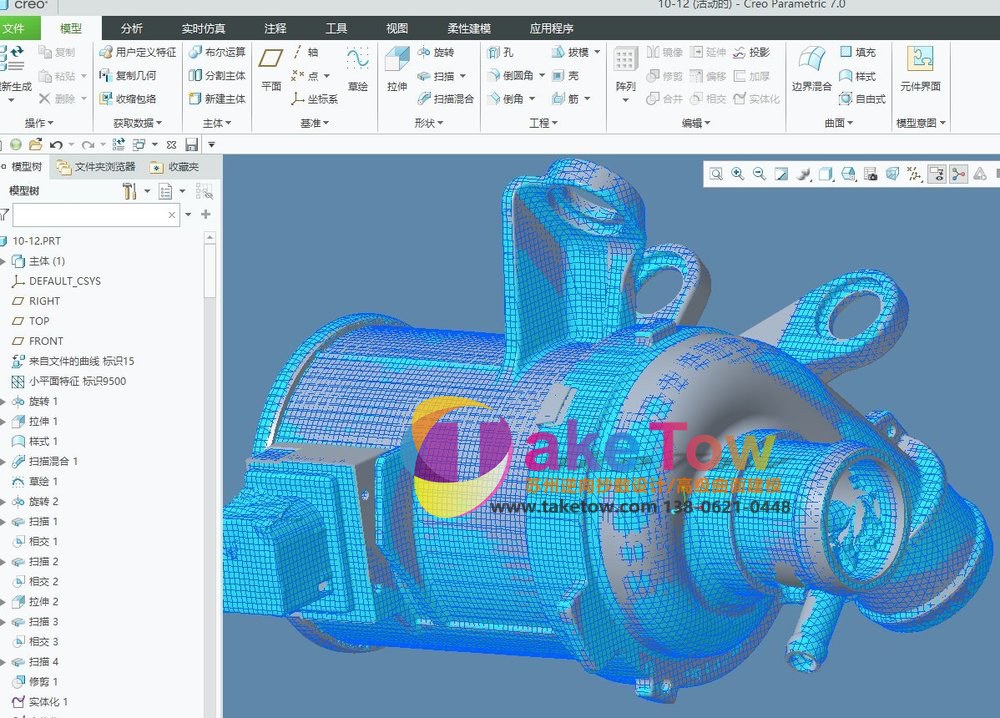
- 需求对齐:确认交付形态(点云 / 曲面数模 / 带特征树的参数化模型);
- 实件固定:按1.2m 级结构件件型做柔性装夹,保证采集时不位移;
- 全域扫描:手持蓝光扫描仪(0.02mm)覆盖全部特征面,深腔与遮挡区补角度;
- 逆向建模:按逆向测绘规范重建,保留壁厚均匀性所需的基准特征;
- 成果归档:数模精度比对,统一命名与版本,便于后续追溯。
精度怎么定、怎么验
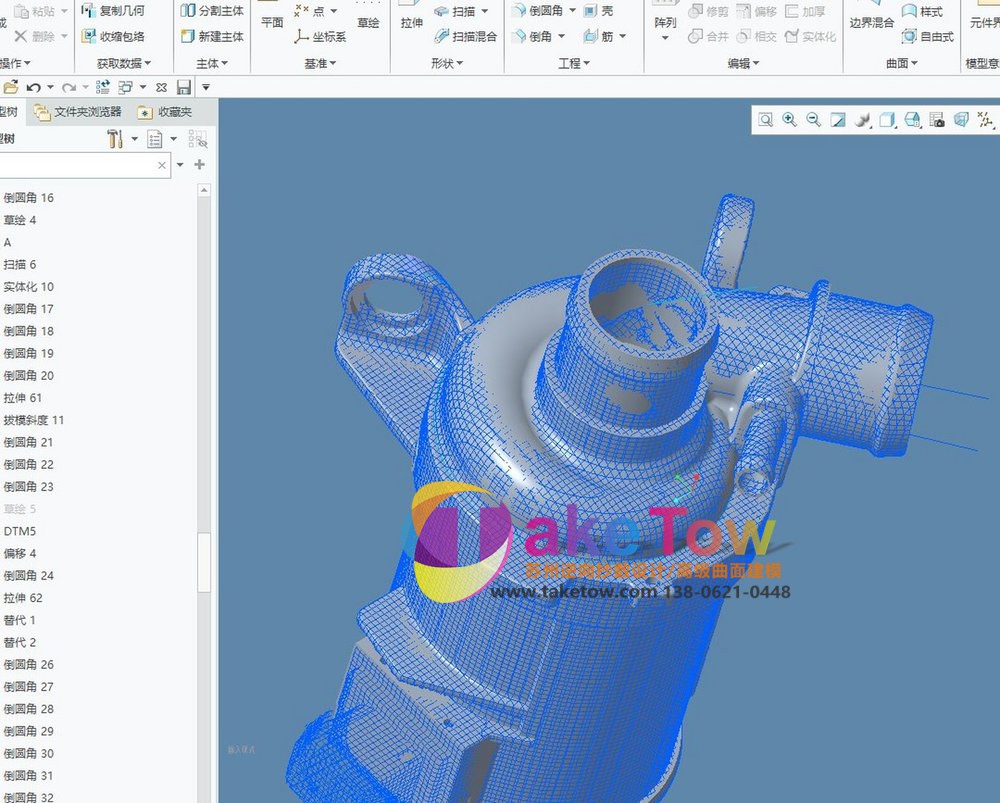
航空连接器的覆盖件,我们通常把关键配合面控制在±0.03mm,非配合面放宽到轮廓度 0.2mm 以内。验收不靠肉眼看,靠三件事:偏差云图的分布形态、壁厚均匀性的实测值、以及关键尺寸的重复测量一致性。
偏差云图要分区看:大面积均匀偏差通常是拼接或基准问题,局部尖峰多半是焊接热变形导致孔位偏移带来的真实形变。
一个具体的例子
某航空连接器客户的覆盖件是 压铸铝 ADC12件,外形 1.2m 级结构件,服役几年后出现焊接热变形导致孔位偏移。手上只有这一件样件,原图早已没有。我们先按手持蓝光扫描仪(0.02mm)做整体采集,再用逆向测绘重建基准与配合面,最后比对时发现偏差集中在配合区,属于真实磨损而非采集误差——这个判断直接决定了是「照实物复制」还是「按设计意图修正」,后面的加工方案完全不同。
关于喷粉与贴点
压铸铝 ADC12件做逆向测绘时,喷粉能解决反光但会轻微改变表面,贴点能解决拼接但不适合精细纹路区。两者都影响±0.03mm级别的判定,所以要在报告里注明处理方式,必要时对喷粉件做厚度补偿。
交付边界要说清
我们交付的是「如实还原」的数模与检测记录,不承诺替代原设计校核。航空连接器的覆盖件若涉及强度、寿命或法规认证,仍需原设计方或第三方做工况验证。这一点在项目启动时就会写进交底。
容易踩的坑
- 用手持蓝光扫描仪(0.02mm)扫完不复核视角覆盖,深腔区其实是空的;
- 把焊接热变形导致孔位偏移造成的真实变形当采集误差修掉,结果数模「比实物还准」;
- 建模时过度光顺,壁厚均匀性这类判据反而过不了。
常见问题
- 覆盖件变形了还能扫吗?
- 能扫,但要在报告里标明形变区域,避免把焊接热变形导致孔位偏移当成设计特征。
- 交付什么格式?
- STEP 为主,需要时给原生格式;点云可给 ASC/PTS。
- 精度能到多少?
- 手持蓝光扫描仪(0.02mm)采集,关键面按±0.03mm验收。
- 后续改型你们做吗?
- 做。数模交付后可接结构改型与打样验证。
合规说明:航空连接器逆向仅用于自有或已授权产品的建档、复制与改型,不承接仿冒与未授权流通。