点击扫描添加微信
微信扫一扫,直接沟通
固定式蓝光扫描仪、手持式激光扫描仪、跟踪式与自动化扫描系统、工业 CT、三坐标测量机——五类设备各司其职,按零件大小、精度与内部结构选型。
逆向抄数的结果好不好,七分看设备选型、三分看操作。我们的三维数据采集能力由固定式蓝光扫描仪、手持式激光扫描仪、跟踪式与自动化扫描系统、工业 CT、三坐标测量机五类设备组成:小件高精度用固定式,中大件现场用手持式,批量检测上自动化,看不见的内部结构交给工业 CT,关键尺寸再用三坐标抽检复核。下面是每类设备的实际用途与适用边界。
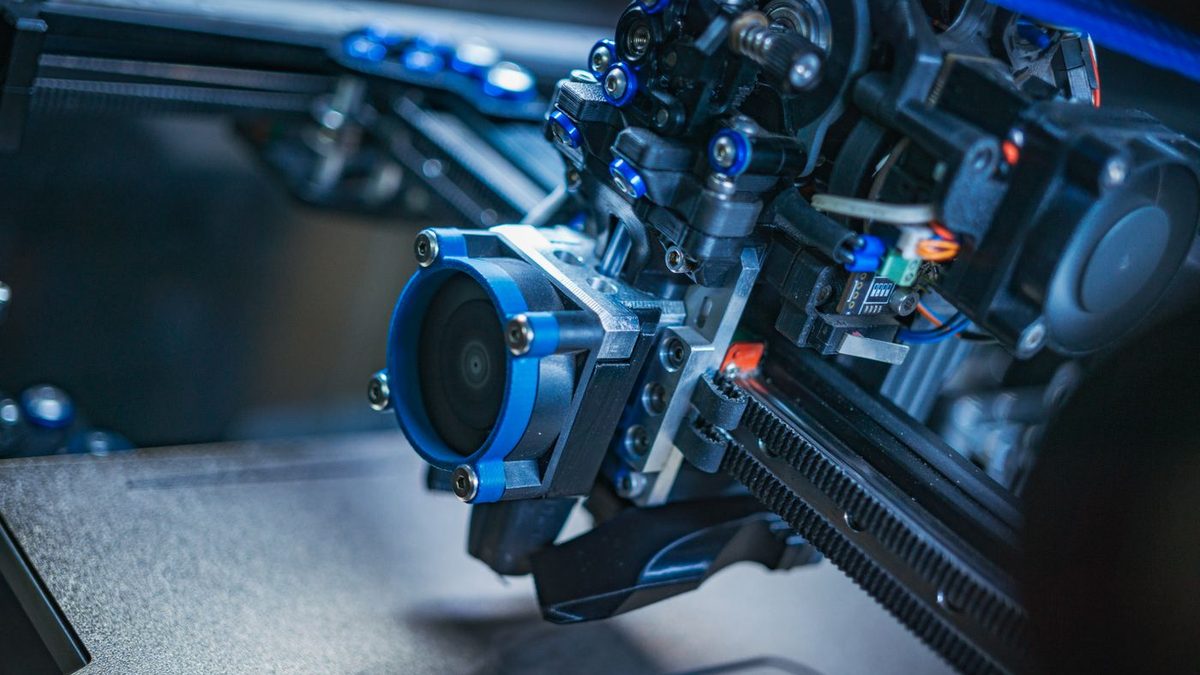
ATOS 采用三重扫描原理:投影单元把精密条纹投到工件表面,两台相机按立体摄像原理记录,由三个不同的射线交点计算三维表面点,对反光表面和带凹凸的工件尤其稳。投影用窄带蓝光,图像采集时可滤掉环境光干扰,成像时间短。
测量头支持快速锁合更换,换头后不需要重新标定——按精度与测量范围现场换头即可。以我们常用的 ATOS Core 80 为例,厂商公开标称:测量范围 80×60mm、点间距 0.03mm(GOM Scan / Sensor Driver 2M 条件下)。
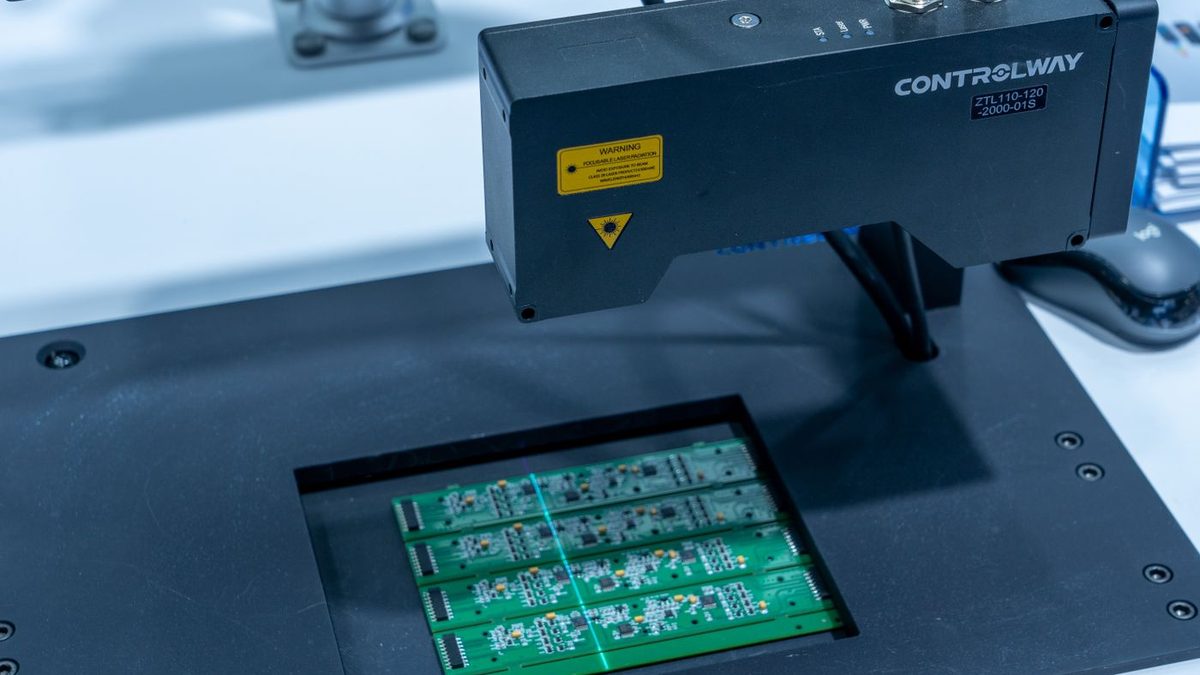
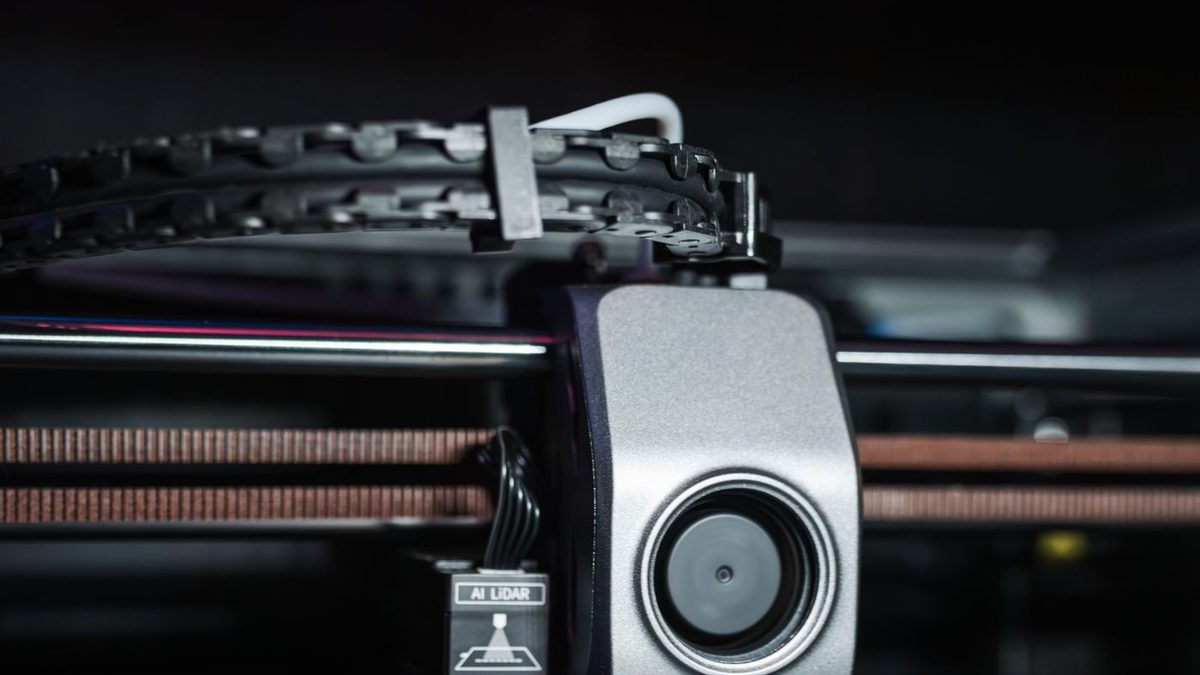
关于参数:以上为设备厂商公开标称值,实际精度会随工件尺寸、表面状态(反光/深色/透明)、环境振动与温度而变,最终以实测报告为准。
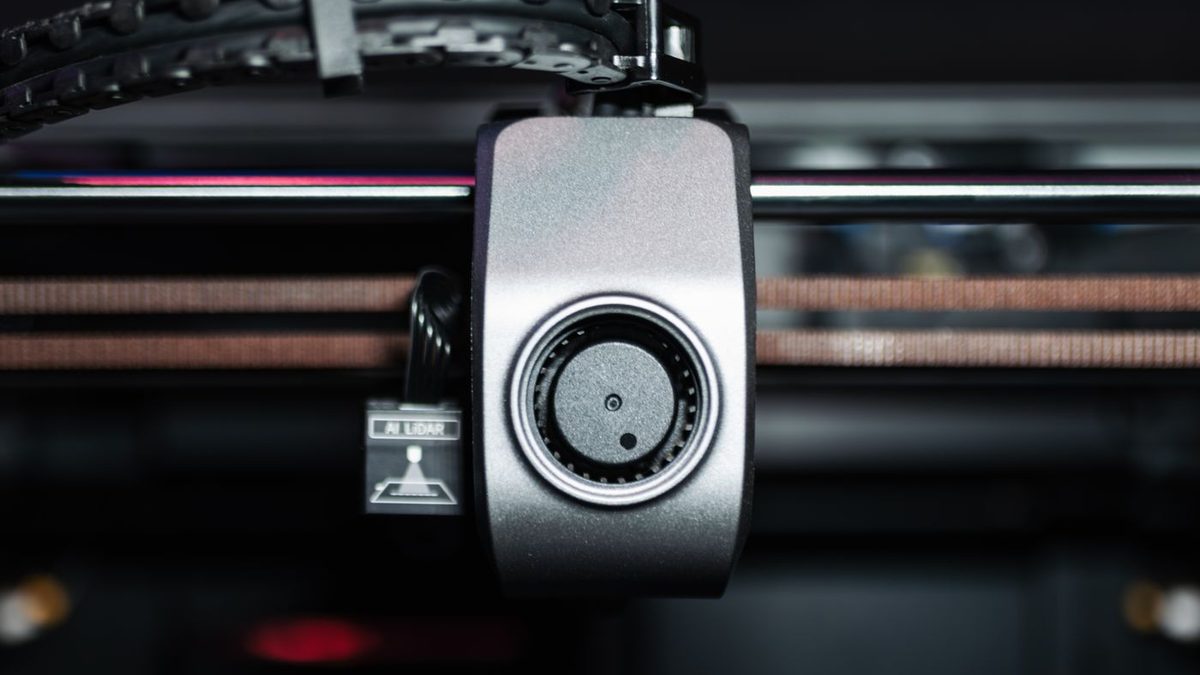
手持设备解决的是"工件搬不走"的问题:白车身、船体分段、大型铸件、现场装配状态下的设备,都可以上门扫描。激光线扫描配合贴点或特征识别,边扫边看点云,缺失区域随时补扫。
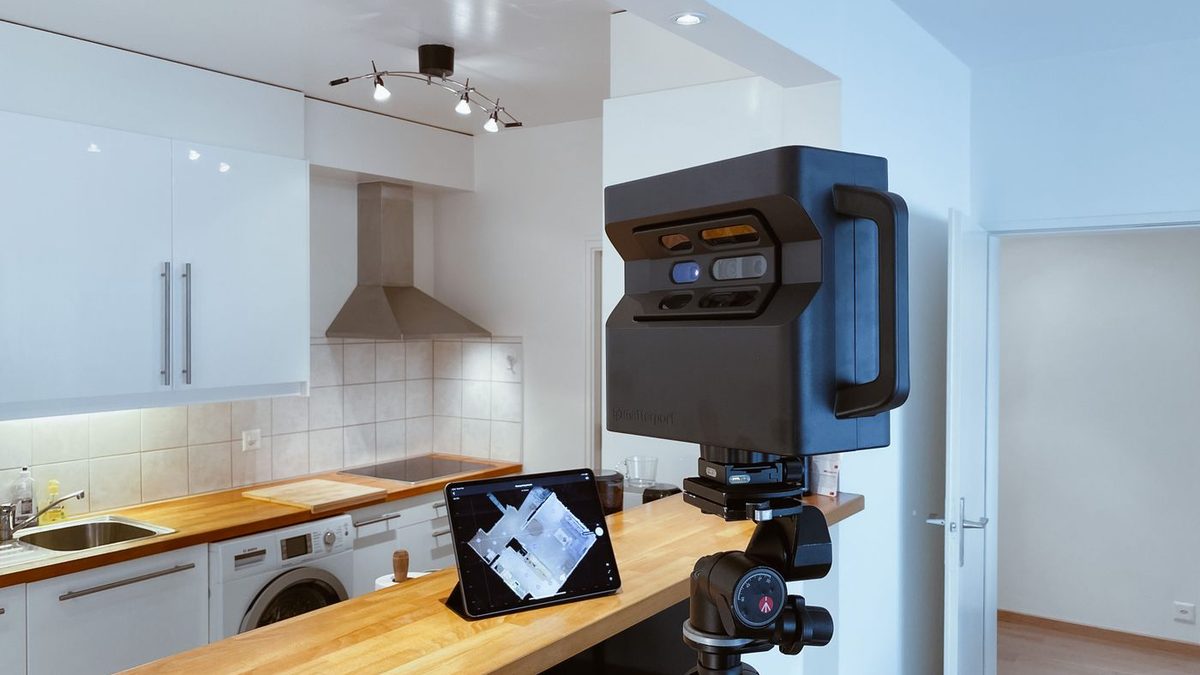
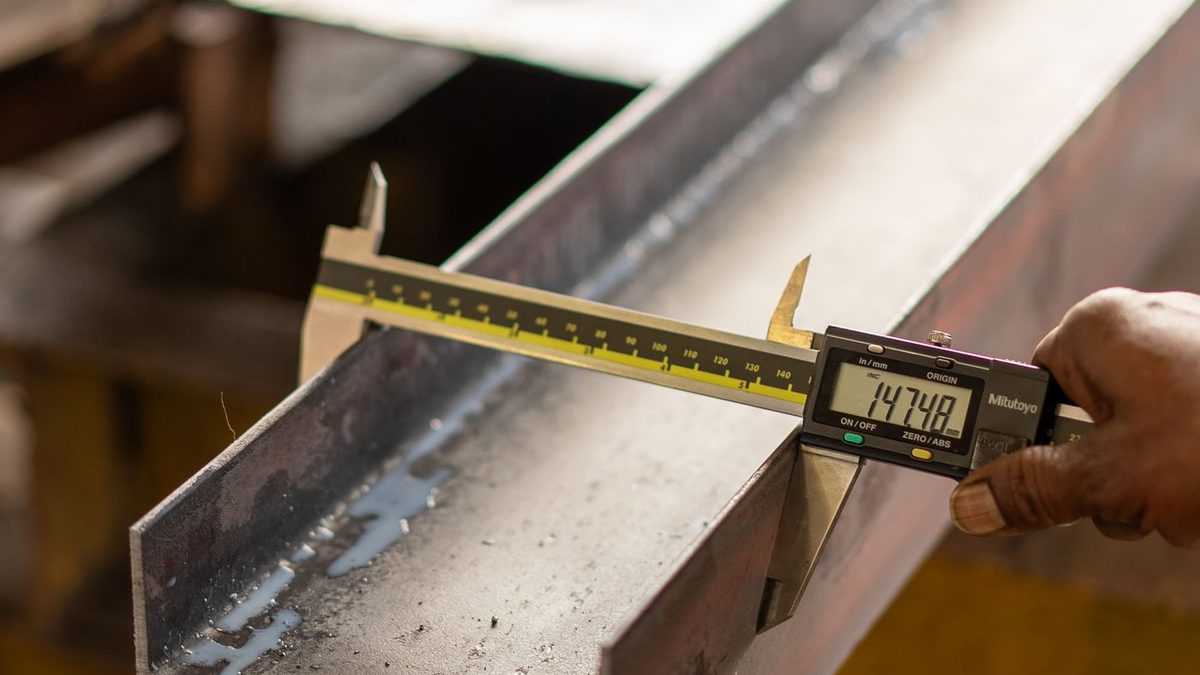
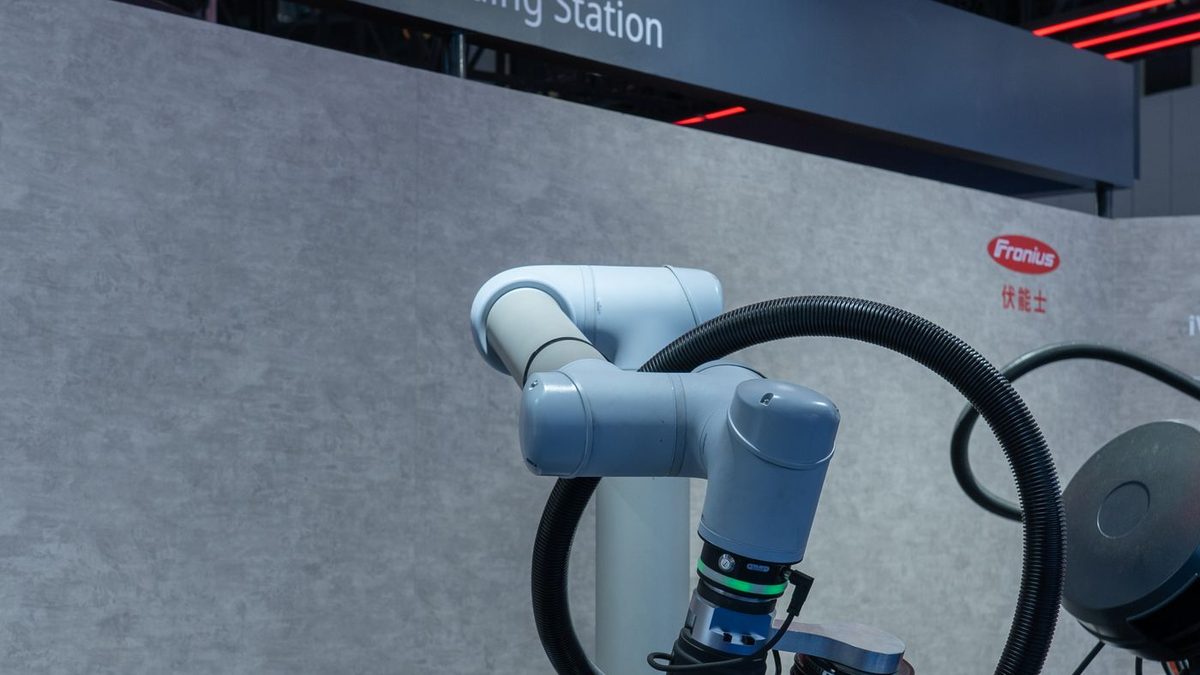
跟踪式扫描系统在手持基础上加了光学跟踪器,扫描过程中实时定位,大尺寸工件的累积误差更小;配合机器人与转台,可做成批量自动化检测工位,适合产线上重复性检测任务。
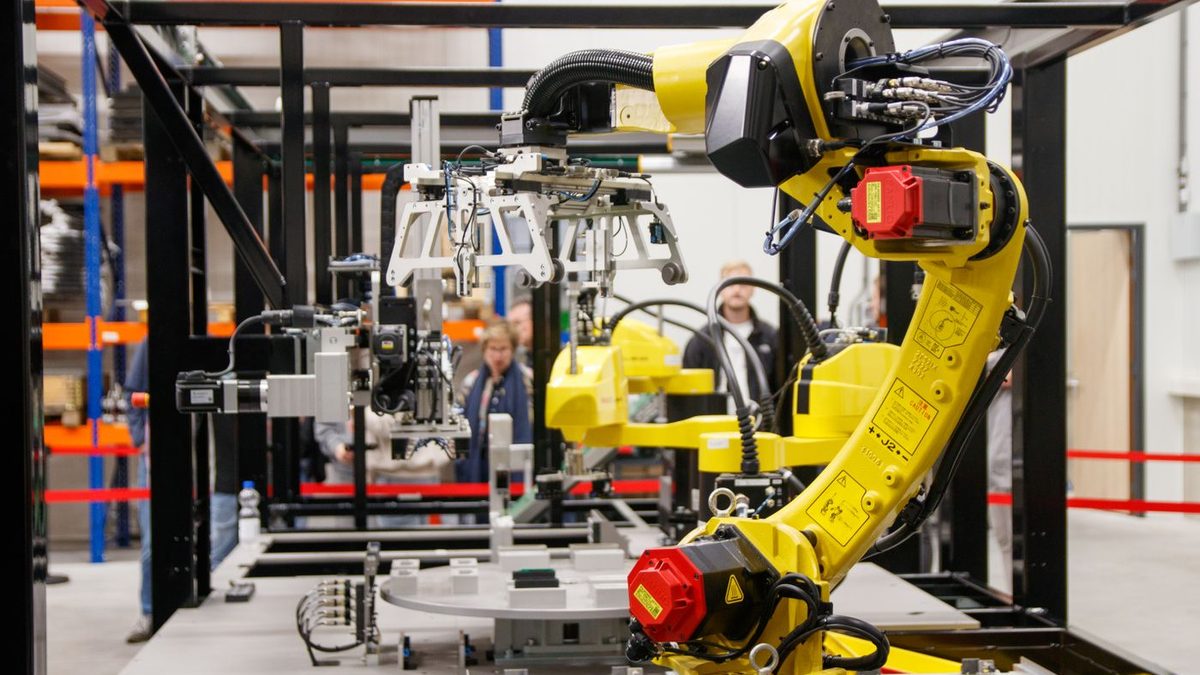
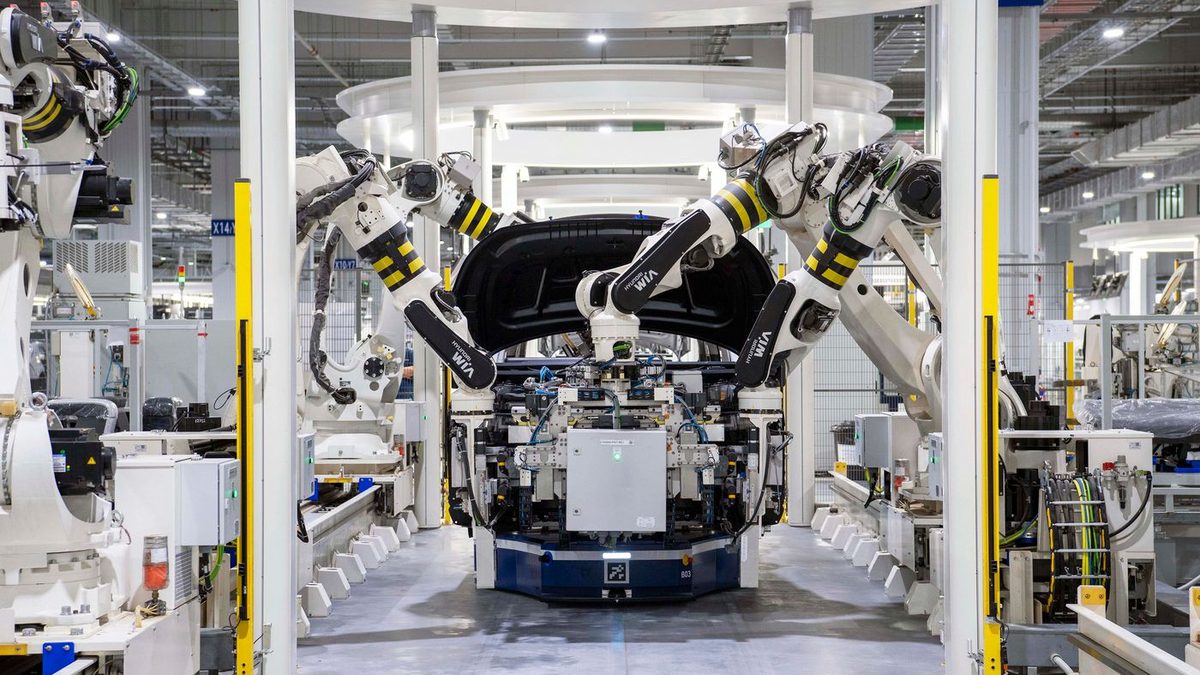
有些结构光学扫描永远扫不到:叶片内部的冷却通道、阀体的内腔流道、植入物的多孔点阵、装配体内部的缺陷与间隙。这类必须用工业 CT——X 射线穿透工件断层成像,不破坏工件就能拿到内部三维数据。
以蔡司 METROTOM 1500 为例(厂商公开资料):微焦点 X 射线管最大 225kV / 500W,可测塑料、轻金属乃至铜钢件;按 VDI/VDE 2630 1.3 规定,全场范围内 MPE(SD) 为 4.5 + L/50 μm,可出具可追溯的测量报告。
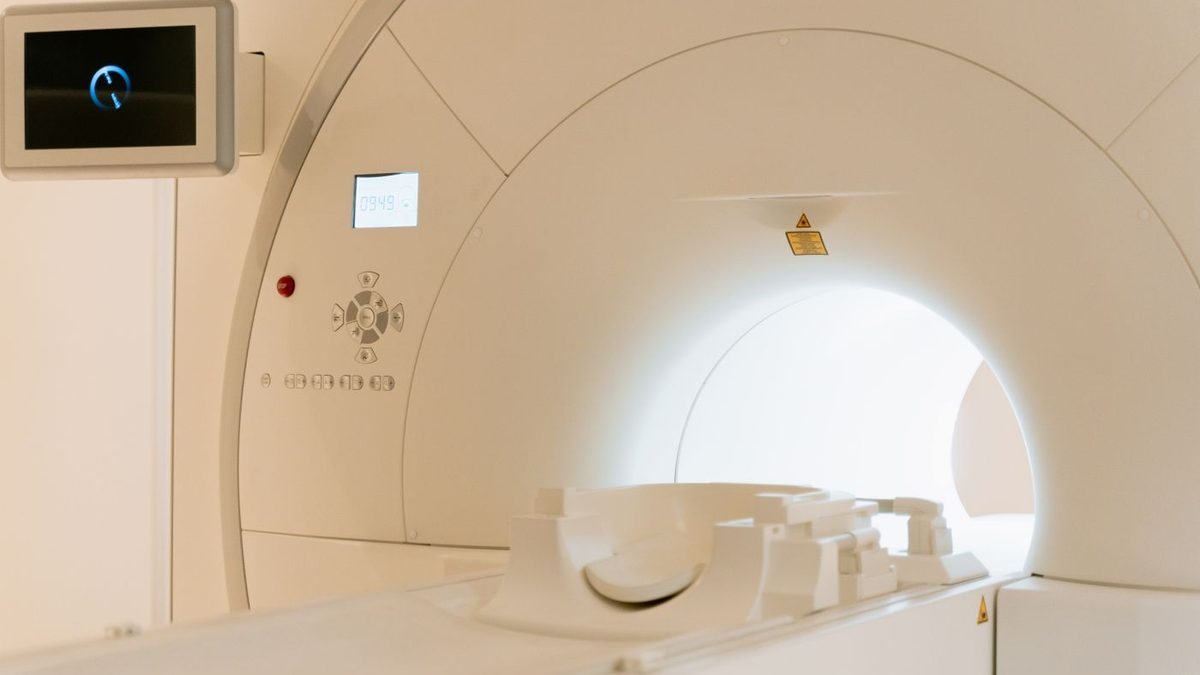
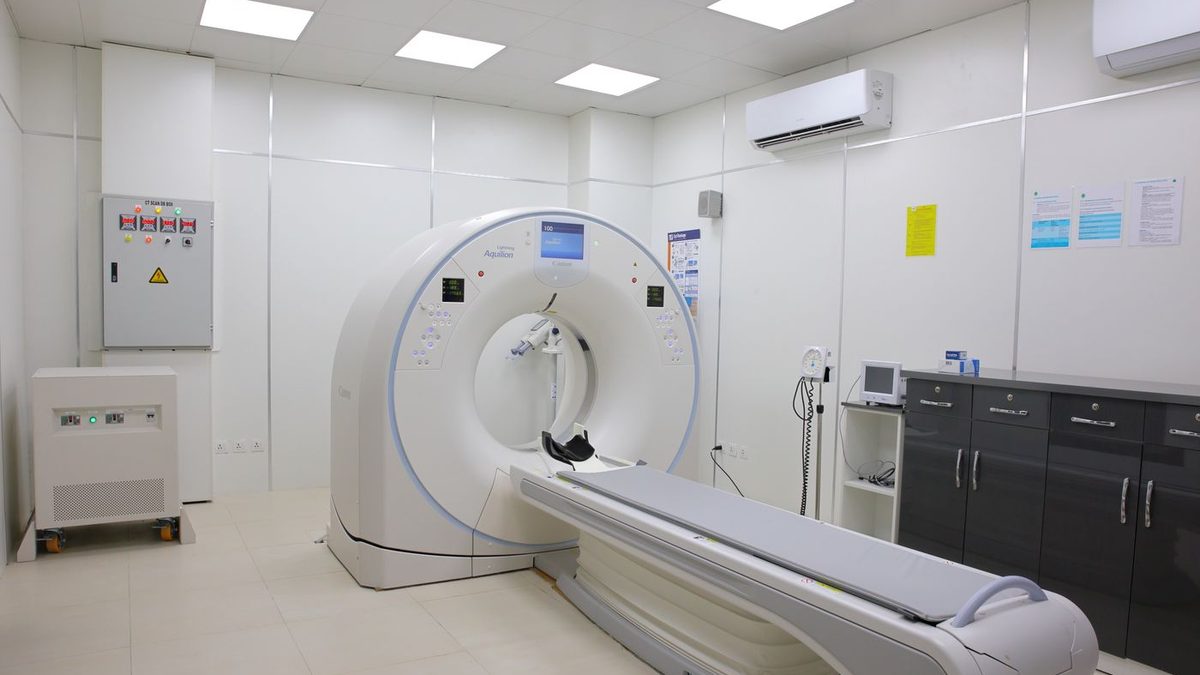
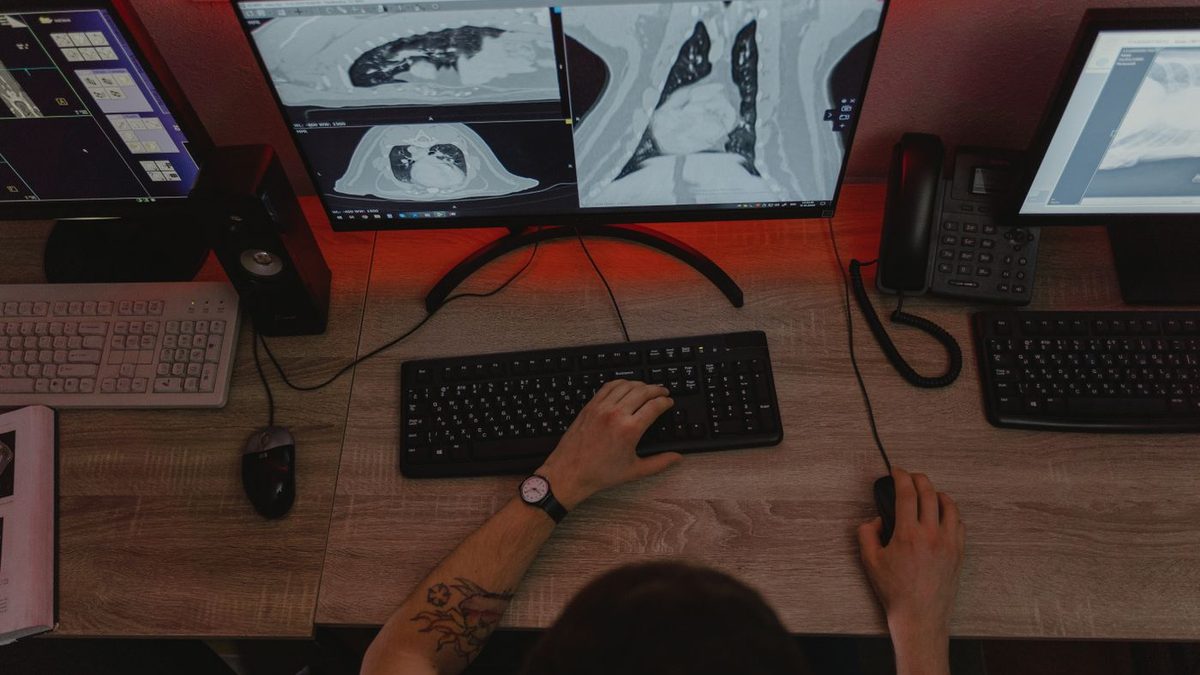
说明:工业 CT 单次扫描成本高于光学扫描,一般在"内部结构必须拿到"或"需要无损检测报告"时才用,我们会在评估阶段就帮客户判断值不值当。
光学扫描负责"形",三坐标负责"位":关键孔位、装配基准、形位公差用接触式测针抽检复核,两套数据互相印证,交付的数模才敢直接投产。
固定式蓝光扫描仪(ATOS Core 系列),点云密度高、细节好
手持式激光扫描仪 + 摄影测量全局定位,控制拼接误差
跟踪式扫描 + 激光跟踪仪 / 摄影测量,现场原位扫描
工业 CT 断层扫描,无损获取内部几何
三坐标测量机抽检复核,出具检测报告
不确定你的零件该用哪种设备?把照片或图纸发来,我们先做免费评估,再决定用哪套设备。
联系我们获取方案留下联系方式,苏州特可特沃工程师将第一时间与您对接,提供从概念到落地的专业建议。